Mekkora a Mini PVD bevonógép bevonatfeszültsége?
Mini PVD bevonatoló gépek szállítójaként gyakran találkozom kérdésekkel az ezekhez a gépekhez kapcsolódó bevonatfeszültségekkel kapcsolatban. A bevonat feszültsége kritikus tényező a Mini PVD Coating Machines által felvitt bevonatok teljesítményében és tartósságában, és ennek megértése elengedhetetlen mind a gyártók, mind a végfelhasználók számára.
1. A PVD bevonat és a mini PVD bevonógépek ismerete
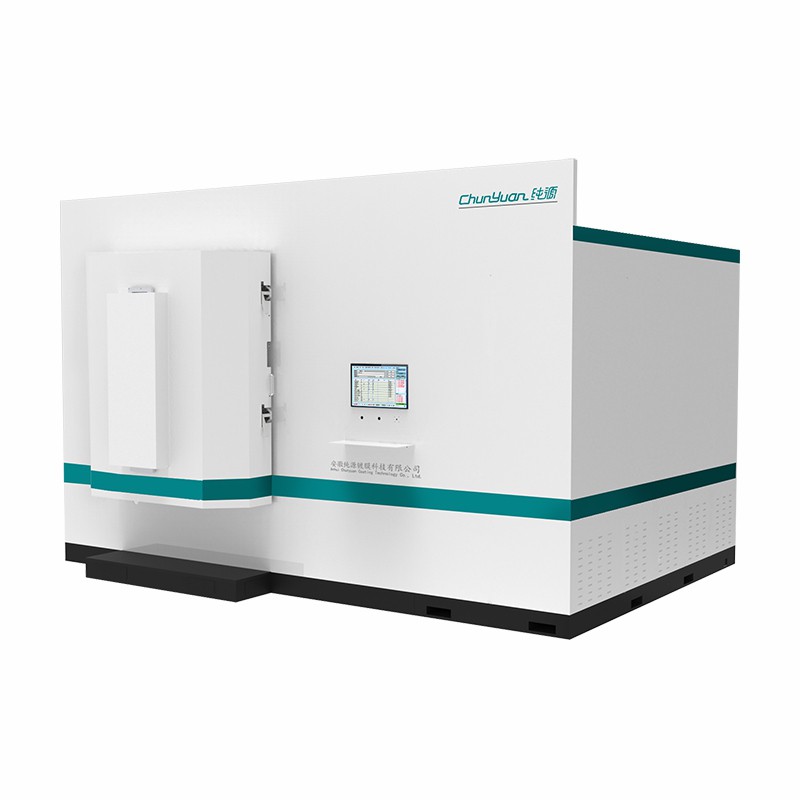
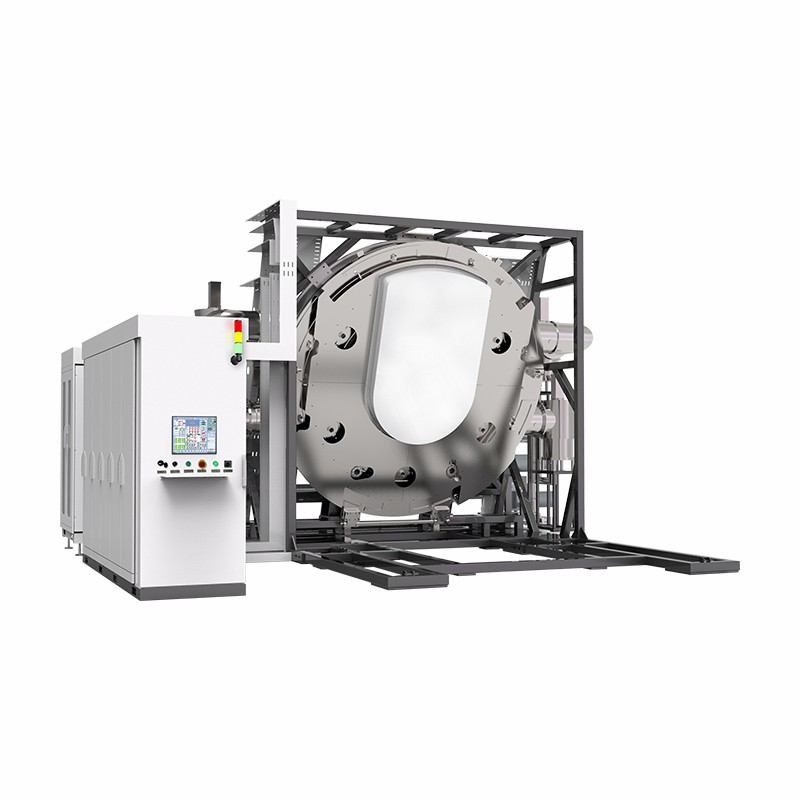
A fizikai gőzfázisú leválasztás (PVD) vékony filmrétegek szubsztrátumra történő felhordására szolgáló eljárás. A mini PVD bevonógépek a nagyobb PVD-rendszerek kompakt változatai, amelyeket olyan alkalmazásokhoz terveztek, ahol korlátozott a hely, vagy kisüzemi gyártáshoz. Ezek a gépek úgy működnek, hogy egy szilárd anyagot (a célpontot) elpárologtatnak egy vákuumkamrában, majd lerakják a hordozóra.
Az eljárás több lépésből áll, beleértve a szubsztrátum ionos bombázását a felület tisztítására, majd a célanyag elpárologtatását vagy porlasztását. Az elpárologtatott atomok vagy molekulák ezután a hordozón kondenzálódnak, és bevonatot képeznek. Ez a bevonat különféle tulajdonságokat biztosíthat, például javított keménységet, kopásállóságot, korrózióállóságot és esztétikai megjelenést.
2. A bevonat igénybevételének meghatározása és típusai
A bevonat feszültsége a bevonórétegen belüli belső erőkre vonatkozik. Két fő típusra osztható: maradó feszültség és hőfeszültség.
A maradék feszültség az a feszültség, amely a bevonat befejezése után a bevonatban marad. Tovább osztható nyomófeszültségre és húzófeszültségre. Nyomófeszültség akkor lép fel, amikor a bevonatot összenyomó erő éri, míg a húzófeszültség akkor lép fel, amikor a bevonatot széthúzzák. A maradék feszültséget több tényező is okozhatja, mint például a bevonat és az alapfelület közötti hőtágulási együttható különbsége, a bevonat növekedési mechanizmusa, valamint a bevonat szennyeződései vagy hibái.
Hőfeszültség viszont a bevonási folyamat és az azt követő hűtés során fellépő hőmérsékletváltozások miatt keletkezik. Ha a bevonatnak és az aljzatnak eltérő a hőtágulási együtthatója, a hőmérséklet változása miatt ezek eltérő mértékben tágulnak vagy zsugorodnak, ami hőfeszültséget eredményez.
3. A bevonat igénybevételének okai mini PVD bevonógépekben
- A hőtágulási együttható különbségei: A PVD-bevonatokban használt legtöbb fém és kerámia hőtágulási együtthatója eltérő a hordozóanyaghoz képest. A PVD-folyamat fűtési és hűtési ciklusai során a bevonat és a szubsztrát különböző sebességgel tágul és zsugorodik. Például, ha a bevonóanyagnak nagyobb a hőtágulási együtthatója, mint a hordozóé, a bevonat a melegítés során jobban tágulni próbál. Amikor a rendszer lehűl, a bevonat jobban összehúzódik, mint az aljzat, ami húzófeszültséghez vezet a bevonatban.
- Növekedési mechanizmusok: Az, ahogy a bevonat nő az aljzaton, szintén befolyásolja a feszültséget. Egyes esetekben a bevonat oszlopos szerkezetben nő. Ahogy az oszlopok nőnek, egymásnak nyomódhatnak, belső feszültséget generálva. Ezenkívül a bevonószemcsék gócképződését és növekedését olyan tényezők is befolyásolhatják, mint a lerakódás sebessége, a lerakódó részecskék energiája és a kamrában uralkodó gáznyomás. A nagy lerakódási sebesség rendezetlenebb bevonatszerkezethez vezethet, ami növelheti a feszültséget.
- Szennyeződések és hibák: A bevonóanyagban lévő szennyeződések vagy hibák, például üregek, repedések vagy elmozdulások feszültségkoncentrátorként működhetnek. Ezek a területek a környező bevonathoz képest eltérő mechanikai tulajdonságokkal rendelkezhetnek, és helyi feszültségkoncentrációkat okozhatnak, ami végül a bevonat meghibásodásához vezethet.
4. A bevonat stressz hatásai
- Tapadás: A nagy bevonatfeszültség csökkentheti a bevonat és az aljzat közötti tapadást. Ha a feszültség túl nagy, az a bevonat leválását okozhatja az aljzatról, különösen mechanikai terhelés vagy környezeti hatás esetén. Például olyan alkalmazásokban, ahol a bevont részek súrlódásnak vagy ütésnek vannak kitéve, a nagy igénybevétel miatt gyengén tapadó bevonat gyorsan lekopik.
- Bevonat integritása: A túlzott igénybevétel a bevonat megrepedéséhez vagy repedéséhez is vezethet. A repedések átterjedhetnek a bevonatrétegen, kitéve az aljzatot a környezet hatásának és csökkentve a bevonat védő tulajdonságait. Repedés akkor fordul elő, amikor a bevonat nagy darabjai letörnek az aljzatról, ami a bevonat meghibásodásának súlyos formája.
- Teljesítmény és tartósság: A bevonat feszültsége jelentősen befolyásolhatja a bevont részek teljesítményét és tartósságát. Például a PVD bevonattal bevont vágószerszámoknál a nagy igénybevétel a szerszám idő előtti kopását okozhatja, csökkentve a vágási hatékonyságot és a szerszám élettartamát. Dekoratív alkalmazásoknál a feszültség okozta repedés vagy rétegválás tönkreteheti a bevont termékek esztétikai megjelenését.
5. A bevonat igénybevételének mérése és szabályozása
A bevonat feszültségének mérése döntő fontosságú a nagyságának és eloszlásának megértéséhez. Számos módszer áll rendelkezésre a bevonatfeszültség mérésére, mint például a röntgendiffrakció, a görbületmérés és a nanoindentáció. A röntgendiffrakció információval szolgálhat a bevonat rácsos alakzatáról, amely a feszültséggel kapcsolatos. A görbületmérés magában foglalja egy vékony hordozó görbületi változásának mérését a bevonat felhordása előtt és után, majd a görbület változása alapján kiszámítják a feszültséget. A nanoindentáció segítségével mérhetjük a bevonat mechanikai tulajdonságait, ami szintén korrelálható a feszültséggel.
A bevonat feszültségének szabályozása elengedhetetlen a bevonatok minőségének és teljesítményének biztosításához. Néhány módszer a bevonat feszültségének szabályozására:
- Folyamatparaméterek optimalizálása: A leválasztási paraméterek, például a leválasztási sebesség, a hordozó hőmérséklete, a gáznyomás és az előfeszítő feszültség beállítása jelentős hatással lehet a bevonat feszültségére. Például az alacsonyabb lerakódási sebesség rendezettebb bevonatszerkezetet eredményezhet, kisebb feszültséggel. Az aljzat hőmérsékletének növelése csökkentheti a hőfeszültséget azáltal, hogy lehetővé teszi a bevonat és az aljzat egyenletesebb kitágulását és összehúzódását.
- Kompatibilis anyagok kiválasztása: Ha hasonló hőtágulási együtthatóval rendelkező bevonó- és hordozóanyagokat választ, a hőfeszültség minimalizálható. Például, ha az aljzat rozsdamentes acélból készül, akkor hasonló hőtágulási együtthatójú bevonóanyagot kell választani.
- Köztes rétegek: A bevonat és az aljzat közé köztes rétegek behelyezése segíthet a feszültség enyhítésében. Ezek a közbenső rétegek pufferként működhetnek, csökkentve a feszültségátvitelt a bevonat és a hordozó között.
6. Alkalmazások és a bevonat igénybevételének kezelésének jelentősége
A mini PVD bevonógépeket számos alkalmazásban használják, beleértve az ékszergyártást, az elektronikát, az autógyártást és az orvosi eszközöket.
Az ékszerkészítésben,PVD aranyozó gépvékony aranyréteg-szerű bevonat felvitelére használható különféle hordozókra. A bevonat feszültségének kezelése kulcsfontosságú a bevonat hosszú távú tapadásának és esztétikus megjelenésének biztosításához. A nagy igénybevételnek kitett bevonat megrepedhet vagy leválhat, csökkentve az ékszer értékét.
Az elektronikai iparban a Mini PVD Coating Machines használható vezető vagy védőbevonatok felvitelére az elektronikus alkatrészeken. Például,Vákuumos párologtató kompozit bevonóberendezésfélvezető eszközök vékony filmrétegeinek leválasztására használható. A bevonat feszültségének szabályozása elengedhetetlen a bevonat leválásának megakadályozásához, ami elektromos meghibásodásokhoz vezethet.


Az autóiparban a Mini PVD bevonatoló gépek motoralkatrészek, fogaskerekek és egyéb alkatrészek bevonására használhatók kopás- és korrózióállóságuk javítása érdekében. Az ezeken az alkatrészeken lévő nagy igénybevételű bevonatok idő előtt meghibásodhatnak, ami megnövekedett karbantartási költségekhez és csökkent teljesítményhez vezethet.
Az orvostechnikai eszközök iparában,Vákuumos plazmaszóró berendezéshasználható biokompatibilis bevonatok felvitelére az implantátumokra. A bevonat stresszének kezelése kulcsfontosságú a bevonatok hosszú távú stabilitásának és biokompatibilitásának biztosításához, mivel a meghibásodott bevonat káros reakciókat okozhat az emberi szervezetben.
7. Következtetés és kapcsolatfelvételi felhívás
Összefoglalva, a bevonat feszültsége kritikus tényező a Mini PVD Coating Machines által felvitt bevonatok teljesítményében és tartósságában. A bevonat igénybevételének okainak, hatásainak, mérési és szabályozási módszereinek megértése elengedhetetlen a bevonási folyamat optimalizálásához és a bevont termékek minőségének biztosításához.
A Mini PVD bevonógépek szállítójaként elkötelezettek vagyunk amellett, hogy kiváló minőségű berendezéseket és műszaki támogatást nyújtsunk, hogy segítsük ügyfeleinknek a bevonatfeszültség hatékony kezelését. Ha érdekli Mini PVD bevonógépeink, vagy bármilyen kérdése van a bevonat igénybevételével kapcsolatban, kérjük, forduljon hozzánk bizalommal további megbeszélések és lehetséges beszerzések érdekében. Várjuk, hogy Önnel együtt dolgozhassunk, hogy a legjobb bevonási eredményeket érhessük el alkalmazásaihoz.
Hivatkozások
- Bhushan, B. (2013). Mikro- és nanoribológia kézikönyve. CRC Press.
- Bunshah, RF (1994). Fóliák és bevonatok leválasztási technológiáinak kézikönyve: Tudomány, technológia és alkalmazások. Noyes kiadványok.
- Doerner, MF és Nix, WD (1986). Módszer az adatok értelmezésére mélységérzékelő műszerekről. Journal of Materials Research, 1(04), 601-609.