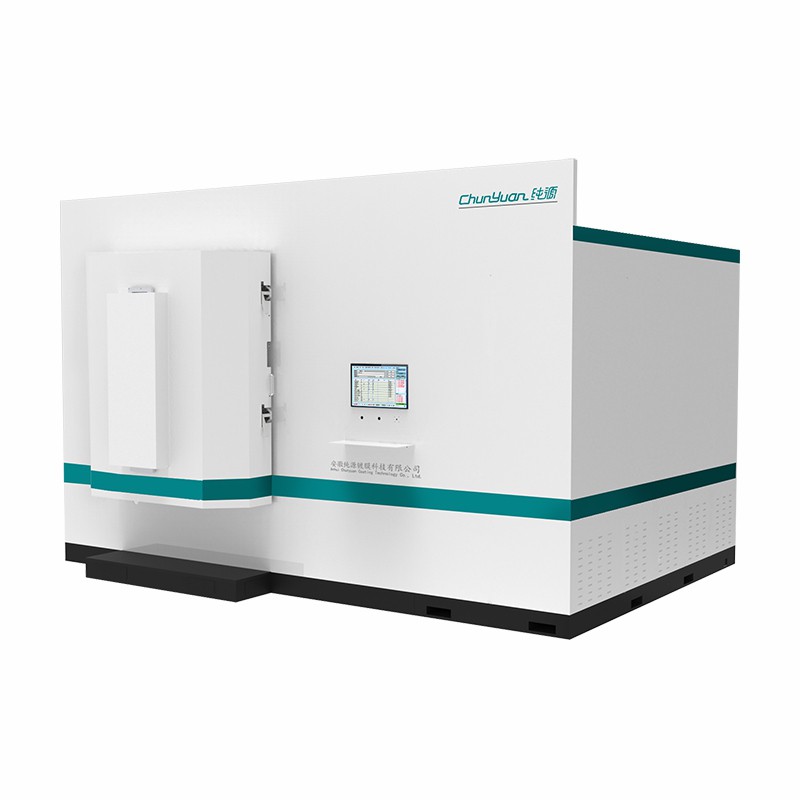
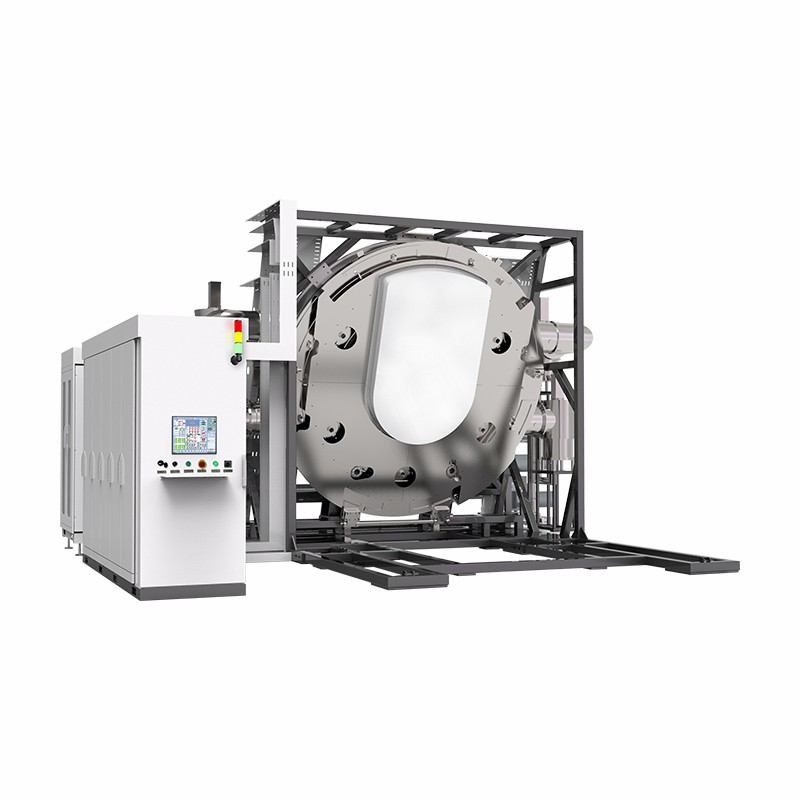
A formabevonó gép működése során az egyik legkritikusabb tényező, amelyet figyelembe kell venni, a nyomástartomány a permetezési folyamat során. A formabevonó gépek vezető szállítójaként megértjük ennek a paraméternek a jelentőségét és a bevonatfelvitel minőségére és hatékonyságára gyakorolt hatását. Ebben a blogbejegyzésben egy formabevonó gép permetezés közbeni nyomástartományának részleteibe nyúlunk bele, feltárjuk jelentőségét, befolyásoló tényezőket, optimális beállításokat.
A nyomástartomány jelentősége a formabevonat permetezésében
A permetezés közbeni nyomástartomány döntő szerepet játszik a bevonat minőségének meghatározásában a forma felületén. Számos kulcsfontosságú szempontot érint, beleértve a bevonóanyag porlasztását, a bevonatnak a formához való tapadását és a bevonat vastagságának egyenletességét.
- Atomizálás: A megfelelő nyomás elengedhetetlen a bevonóanyag finom porlasztásához. Amikor a nyomás a megfelelő tartományon belül van, a bevonóanyag kis cseppekre bomlik, amelyek egyenletesen oszlanak el a forma felületén. Ez sima és egyenletes bevonatot eredményez. Ha a nyomás túl alacsony, a cseppek túl nagyok lehetnek, ami egyenetlen bevonatot eredményez, látható csíkokkal vagy cseppekkel. Másrészt, ha a nyomás túl magas, a cseppek túl kicsik lehetnek, ami túlpermetezést és a bevonóanyag pazarlását okozhatja.
- Tapadás: A nyomás befolyásolja a bevonat tapadását a forma felületéhez is. Elegendő nyomás szükséges ahhoz, hogy a bevonatcseppek behatoljanak a forma felületi pórusaiba, és erős kötést alkossanak. Ha a nyomás nem elegendő, előfordulhat, hogy a bevonat nem tapad meg megfelelően, ami idővel leváláshoz vagy hámláshoz vezethet.
- Bevonat vastagsága: Az egyenletes nyomástartomány fenntartása elengedhetetlen az egyenletes bevonatvastagság eléréséhez. A nyomás szabályozásával biztosíthatjuk, hogy a forma minden részére azonos mennyiségű bevonóanyag kerüljön, így egyenletes és jó minőségű bevonatot kapunk.
A nyomástartományt befolyásoló tényezők
Számos tényező befolyásolhatja a formabevonó gép optimális nyomástartományát permetezés közben. Ezeket a tényezőket alaposan meg kell fontolni és ki kell igazítani a legjobb eredmény elérése érdekében.
- Bevonóanyag: A különböző bevonatanyagoknak eltérő viszkozitása és felületi feszültsége van, ami befolyásolhatja a megfelelő porlasztáshoz szükséges nyomást. Például egy nagy viszkozitású bevonóanyag nagyobb nyomást igényelhet a finom porlasztás eléréséhez, mint egy alacsony viszkozitású anyag.
- Formafelület geometriája: A forma felületének alakja és összetettsége szintén befolyásolhatja a nyomástartományt. A szabálytalan vagy bonyolult formafelületek nagyobb nyomást igényelhetnek a teljes fedés és az egyenletes bevonatvastagság biztosítása érdekében.
- Permetező fúvóka kialakítása: A permetező fúvóka kialakítása, beleértve a nyílás méretét és alakját, befolyásolhatja a bevonóanyag nyomáseloszlását és porlasztását. Különböző fúvókakialakítások alkalmasak a különböző bevonati alkalmazásokhoz és nyomásigényekhez.
- Permetezési távolság: A szórófej és a forma felülete közötti távolság befolyásolhatja a nyomást és a bevonat minőségét. A rövidebb szórási távolság kisebb nyomást igényelhet, míg a nagyobb távolság nagyobb nyomást igényelhet a megfelelő porlasztás és bevonatfedés fenntartásához.
Optimális nyomástartomány a különböző bevonási folyamatokhoz
A szerszámbevonó gép optimális nyomástartománya permetezés közben az alkalmazott bevonási eljárástól függően változhat. Íme néhány általános bevonási eljárás és jellemző nyomástartományuk:
- Levegő permetezés: Levegős permetezésnél sűrített levegőt használnak a bevonóanyag porlasztására. A levegőpermetezés nyomástartománya általában 10 és 50 psi (font per négyzethüvelyk) közé esik. Az alacsonyabb nyomás vékony bevonatokhoz és finom kidolgozáshoz, míg a nagyobb nyomás a vastagabb bevonatokhoz és a gyorsabb felhordáshoz.
- Levegő nélküli permetezés: A levegő nélküli permetezés nagy nyomással kényszeríti át a bevonóanyagot egy kis nyíláson, finom permetezési mintát hozva létre. A levegő nélküli permetezés nyomástartománya általában sokkal magasabb, 1000 és 3000 psi között mozog. Ez az eljárás vastag bevonatok gyors és hatékony felhordására alkalmas.
- Elektrosztatikus permetezés: Az elektrosztatikus permetezés elektrosztatikus töltést használ, hogy a bevonat részecskéit a forma felületéhez vonzza. Az elektrosztatikus permetezés nyomástartománya jellemzően alacsonyabb, mint a levegő nélküli permetezésnél, 50-200 psi. Ez az eljárás kiváló bevonatátviteli hatékonyságot és egyenletes fedést biztosít.
Formabevonó gépeink és nyomásszabályozásunk
Formabevonó gépek szállítójaként egy sor fejlett berendezést kínálunk, amelyek célja a nyomástartomány pontos szabályozása permetezés közben. Gépeink a legkorszerűbb nyomásszabályozókkal és érzékelőkkel vannak felszerelve, amelyek lehetővé teszik a nyomás pontos beállítását és ellenőrzését.
- Univerzális aranyozó gép: A miénkUniverzális aranyozó gépsokoldalú megoldás a formák arany bevonatainak felvitelére. Precíz nyomásszabályozó rendszerrel rendelkezik, amely egyenletes és kiváló minőségű bevonati eredményeket biztosít.
- Magnetron porlasztó bevonó berendezés: AMagnetron porlasztó bevonó berendezésideális vékony filmrétegek öntőformákra történő felhordására magnetronos porlasztási eljárással. Pontos nyomásszabályozást kínál a bevonat lerakódási sebességének és minőségének optimalizálása érdekében.
- Mini PVD bevonógép: A miénkMini PVD bevonógépegy kompakt és költséghatékony megoldás kisméretű formabevonatokhoz. Pontos nyomásszabályozást biztosít az egyenletes és tartós bevonatok eléréséhez.
Következtetés
Összefoglalva, a szerszámbevonó gép nyomástartománya permetezés közben olyan kritikus paraméter, amely jelentősen befolyásolja a bevonási folyamat minőségét és hatékonyságát. A nyomástartomány jelentőségének megértésével, a befolyásoló tényezők figyelembe vételével, a megfelelő bevonási eljárás és berendezés kiválasztásával optimális bevonási eredmény érhető el.


Ha egy kiváló minőségű formabevonó gépet keres, kérjük, vegye fel velünk a kapcsolatot egy részletes konzultációért. Szakértői csapatunk örömmel segít Önnek az Ön speciális igényeinek megfelelő berendezés kiválasztásában, és a sikeres bevonatfelhasználáshoz szükséges támogatást és útmutatást nyújtja.
Hivatkozások
- Campbell, JF (2002). Öntvény. Butterworth-Heinemann.
- Schmid, PE (2006). Vékonyréteg-lerakás: alapelvek és gyakorlat. Wiley-Interscience.
- Watts, JF és Wolstenholme, J. (2003). Bevezetés a felülettervezésbe. Springer Science & Business Media.