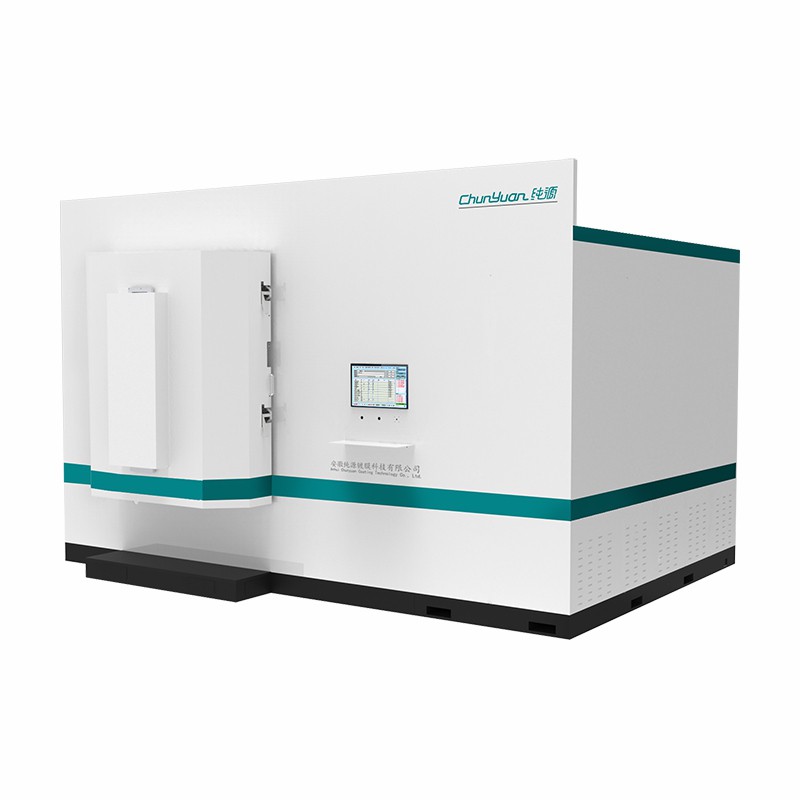
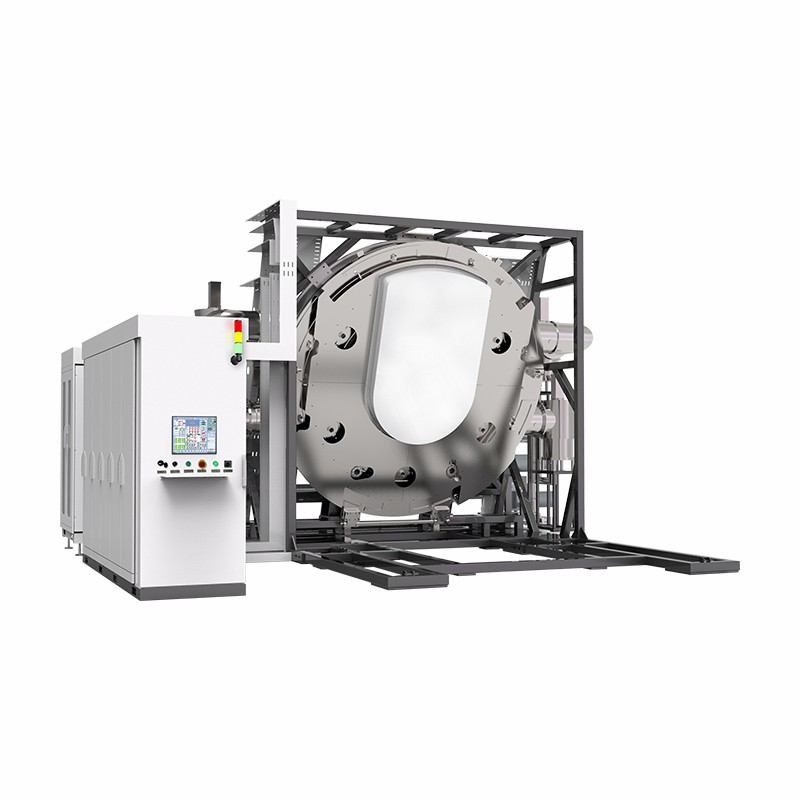
Megbízható bevonóberendezés-beszállítóként megértjük, hogy az optimális bevonási eredmény elérése összetett, de kulcsfontosságú feladat ügyfeleink számára. A bevonóberendezések bevonatparamétereinek beállítása olyan készség, amely egyesíti a tudományos ismereteket, a gyakorlati tapasztalatokat és az adott bevonási folyamat mély megértését. Ebben a blogban megvizsgáljuk a bevonat paramétereinek hatékony beállításának kulcsfontosságú szempontjait, hogy megfeleljenek az Ön változatos bevonási igényeinek.
A bevonási folyamat megértése
Mielőtt elkezdené a bevonat paramétereinek beállítását, elengedhetetlen magának a bevonási folyamatnak a világos megértése. A piacon különféle típusú bevonóberendezések állnak rendelkezésre, mint plMagnetron porlasztó bevonógép,Plazma spray gép, ésNano bevonatoló berendezések. Minden típusú berendezés más-más elvek alapján működik, és adott alkalmazásokhoz alkalmas.
Például a magnetronos porlasztás egy fizikai gőzfázisú leválasztási (PVD) folyamat, amelynek során a célanyagot nagy energiájú ionokkal bombázzák, hogy atomokat lökjenek ki, amelyek aztán a hordozóra lerakódva vékony filmet képeznek. Másrészt a plazmapermetezés magas hőmérsékletű plazmasugarat használ a bevonó anyagok megolvasztására és felgyorsítására az aljzatra. A nanobevonó berendezéseket, ahogy a neve is sugallja, ultravékony bevonatok felvitelére tervezték nanoméretben, olyan egyedi tulajdonságokat kínálva, mint a nagy keménység, alacsony súrlódás és kiváló vegyszerállóság.
Főbb bevonatparaméterek és beállításuk
1. Lerakódási arány
A lerakódási sebesség az egyik legkritikusabb paraméter a bevonási folyamatban, mivel közvetlenül befolyásolja a bevonat vastagságát és minőségét. A nagyobb leválasztási sebesség csökkentheti a bevonási időt, de durvább felületi minőséget és alacsonyabb bevonat sűrűséget is eredményezhet. Ezzel szemben az alacsonyabb lerakódási sebesség simább és egyenletesebb bevonatot eredményezhet, de hosszabb ideig tart a kívánt vastagság elérése.
A lerakódási sebesség beállításához módosíthatja a bevonatforrás bemeneti teljesítményét. Például a magnetronos porlasztásnál a magnetronra adott teljesítmény növelése növeli a porlasztási sebességet és ezáltal a leválasztási sebességet. Fontos azonban megjegyezni, hogy minden egyes célanyaghoz és bevonathoz van egy optimális teljesítménytartomány. Ennek a tartománynak a túllépése a céltárgy túlmelegedését, ívképződést vagy más olyan problémákat okozhat, amelyek befolyásolhatják a bevonat minőségét.
2. Aljzat hőmérséklete
Az aljzat hőmérséklete döntő szerepet játszik a bevonat tapadásában, szerkezetében és tulajdonságaiban. A magasabb hordozóhőmérséklet elősegítheti a bevonat és a hordozó közötti jobb tapadást azáltal, hogy fokozza az atomok diffúzióját a határfelületen. Befolyásolhatja a bevonat kristályszerkezetét is, ami eltérő mechanikai és fizikai tulajdonságokhoz vezet.
Az aljzat hőmérsékletének túlzott növelése azonban hőfeszültséget okozhat a bevonatban és az aljzatban, ami repedést vagy rétegválást okozhat. Ezért minden bevonóanyaghoz és alkalmazáshoz meg kell találni az optimális aljzathőmérsékletet. Ezt úgy érheti el, hogy hordozófűtőt használ, és gondosan figyeli a hőmérsékletet a bevonási folyamat során.
3. Gáznyomás
Számos bevonási eljárásnál, például magnetronos porlasztásnál és plazmapermetezésnél, a bevonókamrában uralkodó gáznyomás jelentős hatással van a bevonat minőségére. A gáznyomás befolyásolja az ionok és atomok átlagos szabad útját a plazmában, ami viszont befolyásolja a lerakódás sebességét, a bevonat sűrűségét és a felület morfológiáját.
Az alacsonyabb gáznyomás általában hosszabb átlagos szabad utat eredményez, lehetővé téve az ionok és atomok továbbhaladását, és nagyobb energiával rakódnak le a hordozóra. Ez sűrűbb és jobban tapadó bevonatot eredményezhet. A túl alacsony gáznyomás azonban instabilitást okozhat a plazmában és csökkentheti a lerakódási sebességet. Másrészt a nagyobb gáznyomás növelheti a lerakódási sebességet, de porózusabb és kevésbé sűrű bevonatot is eredményezhet.
A gáznyomás beállításához gázáramlás-szabályozóval szabályozhatja a technológiai gáz áramlási sebességét a bevonat kamrába. Fontos, hogy stabil gáznyomást tartsunk fenn a bevonási folyamat során az egyenletes bevonatminőség biztosítása érdekében.
4. A bevonóanyag összetétele
A bevonóanyag összetétele egy másik fontos tényező, amely befolyásolja a bevonat tulajdonságait. A különböző bevonóanyagok eltérő kémiai, mechanikai és fizikai tulajdonságokkal rendelkeznek, és az alkalmazáshoz megfelelő anyag kiválasztása kulcsfontosságú.
Bizonyos esetekben szükség lehet a bevonóanyag összetételének módosítására a kívánt tulajdonságok elérése érdekében. Például az ötvözetbevonatoknál változtathatja az ötvözet különböző elemeinek arányát a keménység, a korrózióállóság vagy más tulajdonságok optimalizálása érdekében. Ez történhet többcélú porlasztórendszerek használatával, vagy különböző porok plazmapermetezésben történő összekeverésével.
Monitoring és minőségellenőrzés
Miután beállította a bevonat paramétereit, elengedhetetlen a bevonási folyamat figyelemmel kísérése és minőségellenőrzés, hogy a bevonat megfeleljen a szükséges előírásoknak. Különféle technikák állnak rendelkezésre a bevonási folyamat nyomon követésére, mint például a lerakódási sebesség, a hordozó hőmérséklet és a gáznyomás in situ monitorozása.


A minőségellenőrzés számos analitikai technikával elvégezhető, például pásztázó elektronmikroszkóppal (SEM), atomerőmikroszkóppal (AFM), röntgendiffrakcióval (XRD) és energiadiszperzív röntgenspektroszkópiával (EDX). Ezek a technikák információkat szolgáltathatnak a bevonat vastagságáról, a felület morfológiájáról, a kristályszerkezetről és a kémiai összetételről, lehetővé téve az esetleges hibák vagy a kívánt specifikációtól való eltérések észlelését.
Gyakorlati tippek a bevonat paramétereinek beállításához
- Kezdje a gyártó ajánlásaival: Új bevonóberendezés vagy bevonóanyag használatakor mindig célszerű a gyártó által javasolt paraméterekkel kezdeni. Ezek a paraméterek általában kiterjedt kutatáson és tesztelésen alapulnak, és jó kiindulási alapot jelenthetnek a bevonási folyamathoz.
- Végezzen kísérleti kísérleteket: A bevonat nagyszámú aljzatra történő felhordása előtt célszerű kis léptékű kísérleti kísérleteket végezni. Ez lehetővé teszi a bevonat paramétereinek finomhangolását és a bevonási folyamat optimalizálását anélkül, hogy túl sok időt és erőforrást pazarolna.
- Vezessen részletes nyilvántartást: Fontos, hogy minden kísérletnél részletes nyilvántartást vezessen a bevonat paramétereiről, a folyamat körülményeiről és a bevonási eredményekről. Ez segít nyomon követni a bevonat minőségének időbeli változásait, és azonosítani minden olyan trendet vagy mintát, amely a bevonási folyamat javítására használható.
Következtetés
A bevonóberendezések bevonatparamétereinek beállítása összetett, de elengedhetetlen feladat a kiváló minőségű bevonatok eléréséhez. A legfontosabb bevonatparaméterek, például a lerakódási sebesség, az aljzat hőmérséklete, a gáznyomás és a bevonóanyag-összetétel megértésével, valamint az ebben a blogban felvázolt gyakorlati tippek követésével optimalizálhatja a bevonási folyamatot, és a kívánt tulajdonságokkal rendelkező bevonatokat kaphat.
Vezető bevonóberendezés-szállítóként elkötelezettek vagyunk amellett, hogy ügyfeleinknek kiváló minőségű bevonóberendezéseket és átfogó műszaki támogatást biztosítsunk. Ha kérdése van, vagy további segítségre van szüksége bevonóberendezése bevonatparamétereinek beállításához, forduljon hozzánk bizalommal konzultációért. Várjuk, hogy együtt dolgozhassunk a bevonattal kapcsolatos céljai elérése érdekében.
Hivatkozások
- Smith, J. (2018). Bevonattechnikai kézikönyv. CRC Press.
- Jones, A. (2019). Fizikai gőzleválasztás: alapelvek, technológia és alkalmazások. Wiley.
- Brown, C. (2020). Plazmapermetezés: alapelvek és alkalmazások. Elsevier.