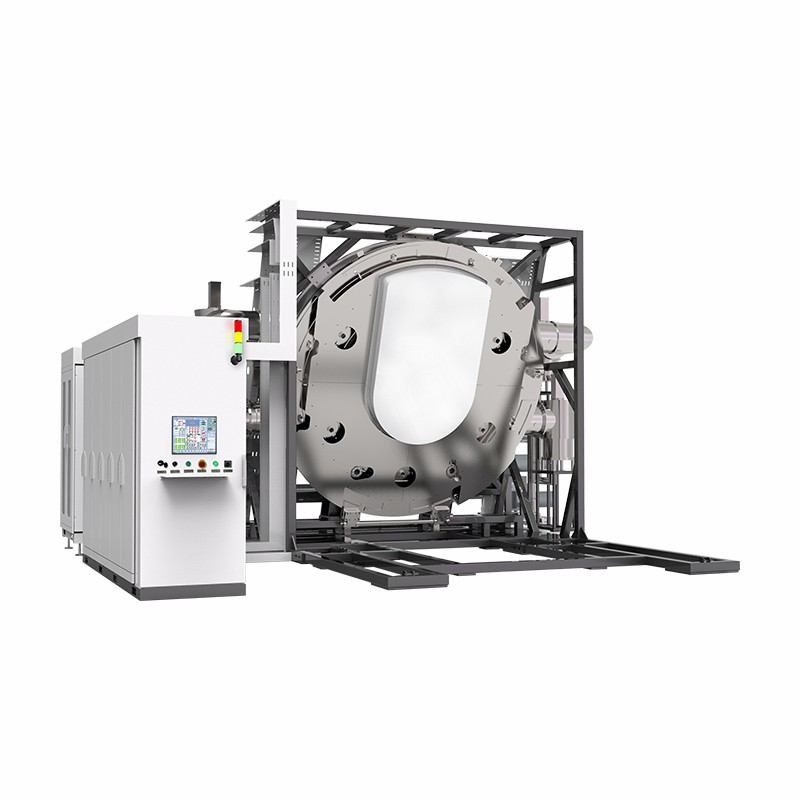
A modern gyártás területén a fémbevonó gépek kulcsszerepet játszanak a különböző fémtermékek teljesítményének, tartósságának és esztétikájának javításában. A fémbevonat minőségét és hatékonyságát meghatározó egyik legfontosabb paraméter a bevonat sűrűsége. A fémbevonó gépek vezető szállítójaként gyakran kérdeznek bennünket a berendezéseinkkel elért bevonat sűrűségéről. Ebben a blogbejegyzésben a bevonatsűrűség fogalmával, az azt befolyásoló tényezőkkel, valamint a legmodernebb fémbevonó gépeinkkel elérhető bevonatsűrűségi szintekkel foglalkozunk.
A bevonat sűrűségének megértése
A bevonat sűrűsége a bevonóanyagnak a bevonóréteg térfogategységére eső tömegére vonatkozik. Ez egy kulcsfontosságú mérőszám, mivel közvetlenül befolyásolja a bevont felület fizikai és kémiai tulajdonságait. A nagyobb bevonatsűrűség általában jobb védelmet jelent a korrózió, a kopás és a kopás ellen. Növelheti a mechanikai szilárdságot és javíthatja a fémhordozó felületi minőségét is.
Matematikailag a bevonat sűrűségét (ρ) a következő képlet segítségével számítjuk ki:
[ \rho=\frac{m}{V} ]
ahol (m) a bevonóanyag tömege és (V) a bevonóréteg térfogata.
A bevonat sűrűségét befolyásoló tényezők
A fémbevonó géppel elért bevonat sűrűségét számos tényező befolyásolhatja. Ezen tényezők megértése elengedhetetlen a bevonási folyamat optimalizálásához és a kívánt bevonatsűrűség eléréséhez.
Bevonóanyag
Az alkalmazott bevonóanyag típusa jelentős hatással van a bevonat sűrűségére. A különböző anyagok eltérő atom- vagy molekulatömeggel, kristályszerkezettel és csomagolási sűrűséggel rendelkeznek. Például a nagy atomtömegű fémek, mint például a volfrám vagy a platina, hajlamosak nagyobb sűrűségű bevonatokat képezni, mint a könnyebb fémek, például az alumínium vagy a magnézium.
Bevonási folyamat
A fémbevonó gép által alkalmazott bevonási eljárás is döntő szerepet játszik. Különféle bevonási eljárások állnak rendelkezésre, beleértve a fizikai gőzfázisú leválasztást (PVD), a kémiai gőzleválasztást (CVD) és a galvanizálást.
- Fizikai gőzlerakódás (PVD): Ez a folyamat magában foglalja a szilárd bevonóanyag elpárologtatását vákuumkörnyezetben, majd az ezt követő lerakódást a hordozóra. PVD folyamatok, mint plMagnetron porlasztó bevonó berendezés, nagy sűrűségű bevonatokat hozhat létre az atomok vagy molekulák nagy energiájú lerakódásának köszönhetően a hordozóra. A nagy energiájú részecskék szorosan egymáshoz tömörülhetnek, ami sűrű bevonatszerkezetet eredményez.
- Kémiai gőzleválasztás (CVD): A CVD-ben a bevonóanyag gázfázisú kémiai reakcióval jön létre. A bevonat sűrűségét CVD-ben befolyásolhatják olyan tényezők, mint a reakció hőmérséklete, a gáz áramlási sebessége és a prekurzor koncentrációja. Optimális körülmények között a CVD viszonylag nagy sűrűségű bevonatokat is képes előállítani.
- Galvanizálás: A galvanizálás egy elektrokémiai folyamat, amelynek során fémionokat raknak le egy hordozóra egy elektrolit oldatból. A galvanizáló bevonat sűrűségét olyan tényezők befolyásolhatják, mint az áramsűrűség, a bevonási idő és az elektrolit összetétele.
Az alapfelület előkészítése
Egy másik fontos tényező az aljzat felületének állapota a bevonat előtt. A tiszta, sima és jól előkészített aljzatfelület jobb tapadást és egyenletesebb bevonóanyag-lerakódást tesz lehetővé. A durva vagy szennyezett felületek üregeket és egyenetlenségeket okozhatnak a bevonatban, ami alacsonyabb bevonatsűrűséget eredményez.
Folyamatparaméterek
Az eljárási paraméterek, mint például a hőmérséklet, a nyomás és a lerakódási sebesség szintén közvetlen hatással vannak a bevonat sűrűségére. A magasabb lerakódási hőmérséklet növelheti a bevonat atomjainak vagy molekuláinak mobilitását, lehetővé téve, hogy sűrűbben helyezkedjenek el a hordozón. Hasonlóképpen, a vákuum alapú bevonási eljárásban megfelelő nyomáson történő működés hatékony lerakódást és nagy bevonatsűrűséget biztosíthat. A szabályozott lerakódási sebesség szintén kulcsfontosságú; a túl magas lerakódási sebesség kevésbé sűrű bevonatot eredményezhet, míg a túl alacsony arány gazdaságtalan lehet.
Fémbevonógépeinkkel elért bevonatsűrűség
Fémbevonó gépek szállítójaként a berendezések széles skáláját kínáljuk, amelyek mindegyikét úgy tervezték, hogy az alkalmazási követelményektől függően meghatározott bevonatsűrűséget érjen el.
Magnetron porlasztó bevonó berendezés
A miénkMagnetron porlasztó bevonó berendezésképes nagy sűrűségű bevonatok készítésére. Mágneses mező segítségével a porlasztási folyamat fokozására nagy energiájú atomokat rakhatunk le a hordozóra. Ez olyan bevonatokat eredményez, amelyek sűrűsége megközelíti a bevonóanyag elméleti sűrűségét. Például titán-nitrid (TiN) bevonat felhordásakor a magnetronos porlasztó bevonógépeink a TiN térfogatsűrűségéhez közeli bevonatsűrűséget érhetnek el, amely körülbelül 5,43 g/cm³.
DLC bevonatoló gép
A miénkDLC bevonatoló gépgyémántszerű szén (DLC) bevonatok lerakására tervezték. A DLC bevonatok nagy keménységükről, alacsony súrlódási együtthatójukról és kiváló kopásállóságukról ismertek. A DLC bevonógépeink által elért bevonatsűrűség az adott folyamat paramétereitől és a DLC bevonat típusától (pl. hidrogénezett vagy nem hidrogénezett) függően változhat. Általában 1,5-3,5 g/cm³ DLC bevonat sűrűséget érhetünk el, ami kiváló teljesítményt biztosít olyan alkalmazásokban, mint például az autóipari alkatrészek, vágószerszámok és orvosi eszközök.
Nagyvákuumú bevonógép
A miénkNagyvákuumú bevonógéppontos szabályozást kínál a bevonási folyamat felett, lehetővé téve számunkra, hogy nagy sűrűségű bevonatokat készítsünk különféle anyagokhoz. Legyen szó fém, kerámia vagy kompozit bevonatok felhordásáról, a nagyvákuumú környezet hatékony leválasztást és kiváló minőségű, sűrű bevonatokat biztosít. Például krómbevonat felhordásakor nagyvákuumú bevonógépünk körülbelül 7,19 g/cm³ bevonatsűrűséget érhet el, ami közel áll az ömlesztett króm sűrűségéhez.
A megfelelő bevonatsűrűség elérésének fontossága
A megfelelő bevonatsűrűség elérése kulcsfontosságú a bevont termékek teljesítménye és hosszú élettartama szempontjából.
- Korrózióállóság: A sűrű bevonat gátat képez a fémhordozó és a korrozív környezet között. A nagyobb bevonatsűrűség csökkenti a bevonat porozitását, megakadályozva a korrozív anyagok, például nedvesség és oxigén behatolását. Ez jelentősen növeli a fémtermék korrózióállóságát, meghosszabbítva annak élettartamát.
- Kopás- és kopásállóság: A sűrű bevonatok ellenállnak a nagyobb kopásnak és kopásnak. A nagy sűrűségű bevonatban szorosan egymásra épülő atomok vagy molekulák jobb ellenállást biztosítanak a mechanikai erőkkel szemben, csökkentve az anyageltávolítás sebességét és a felületi károsodást.
- Esztétikai fellebbezés: A funkcionális tulajdonságok mellett a bevonat sűrűsége is befolyásolhatja a termék esztétikai megjelenését. A sűrű és egyenletes bevonat sima és fényes felületet biztosít, fokozva a fémtermék vizuális vonzerejét.
Forduljon hozzánk bevonattal kapcsolatos igényeivel
Ha egy fémbevonó gépet keres, és aggódik az adott alkalmazási területnek megfelelő bevonatsűrűség eléréséért, itt vagyunk, hogy segítsünk. Szakértői csapatunk nagy tapasztalattal rendelkezik a fémbevonat területén, és az Ön igényei alapján személyre szabott megoldásokat kínál.
Akár szüksége van aMagnetron porlasztó bevonó berendezésnagy sűrűségű vékonyréteg-leválasztáshoz, aDLC bevonatoló gépgyémánthoz hasonló karbon bevonatokhoz, vagy aNagyvákuumú bevonógépA precíz és hatékony bevonatolási folyamatokhoz az Ön számára megfelelő berendezést kínáljuk.
Lépjen kapcsolatba velünk még ma, hogy megbeszélést indíthasson fémbevonat-szükségleteiről. Várjuk, hogy együtt dolgozhassunk termékei optimális bevonatsűrűségének és minőségének elérése érdekében.

Hivatkozások
- Smith, J. (2018). A fizikai gőzleválasztás elvei. New York: Wiley.
- Jones, A. (2019). Vegyi gőzleválasztás: alapok és alkalmazások. London: Elsevier.
- Brown, C. (2020). Galvanizálás: elmélet és gyakorlat. Boston: Springer.